


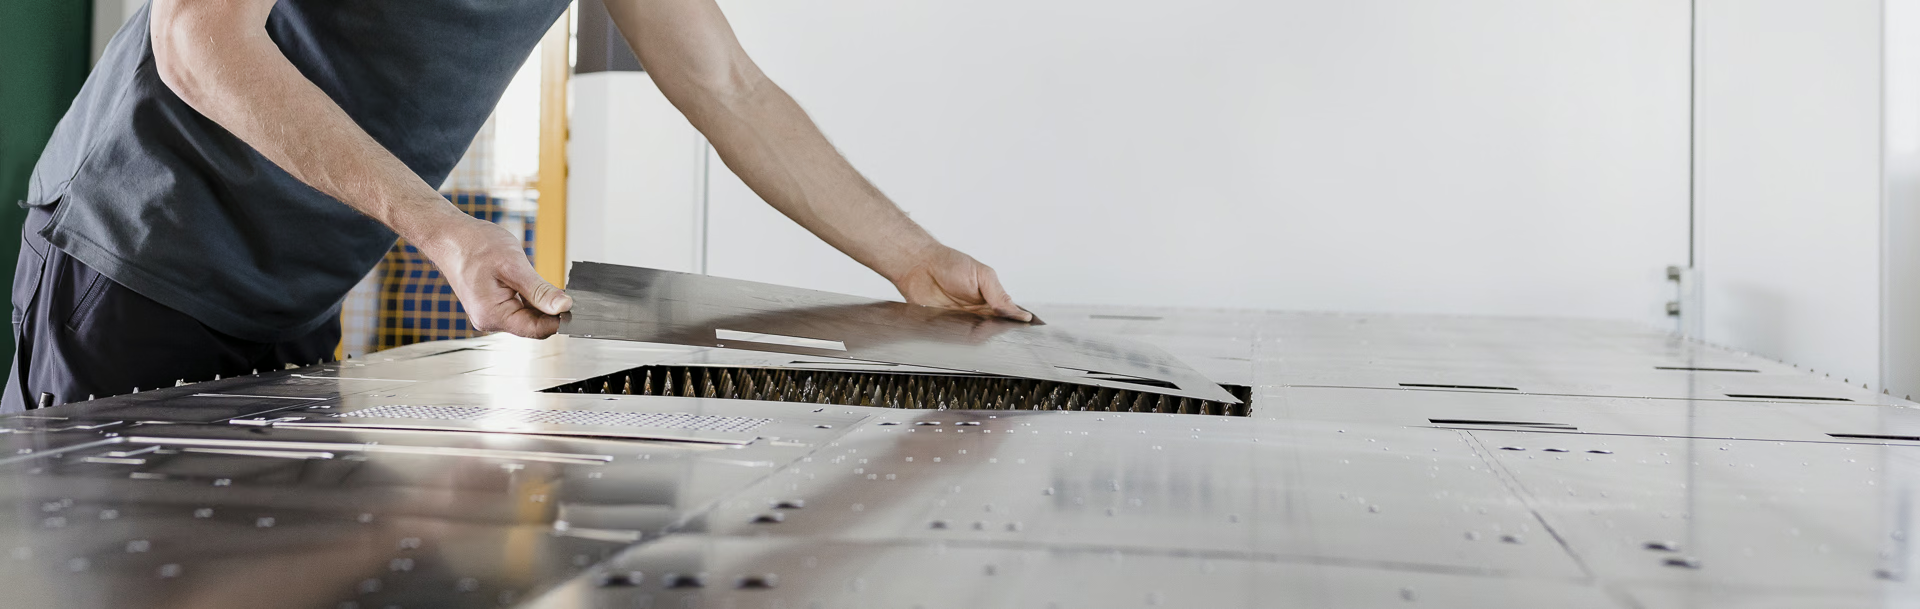
Laserfeinschneiden und Laserbohren
Feine Konturen, kleine Bohrungen, anspruchsvolle Werkstoffe: Laserfeinschneiden und Laserbohren teilen bei ASKEA dieselbe Technologiebasis. Die Laserquellen entwickelt AUXXOS Lasertechnik in Amtzell, die Anlagen kommen von ASKIAS Lasersysteme in Lauffen am Neckar, beides Unternehmen der ASKEA Gruppe. Das ist kein Zufall, sondern unser Konzept: Wer Laserquelle und Anlage aus einer Hand hat, kann Parameter definieren und optimieren, ohne auf externe Fertigunspartner angewiesen zu sein. Das Ergebnis sind dokumentierte, reproduzierbare Prozesse, eingebettet in eine vollständige Fertigungskette bis zur Reinraumverpackung.
Laserfeinschneida ond Laserbohra: wo Bräzisio z'haus isch
Laserfeinschneiden: wenn der Fokus enger werden muss
Konventionelles Laserschneiden ist für größere Formate und robustere Materialstärken ausgelegt. Laserfeinschneiden arbeitet in einem anderen Maßstab: Der Fokus ist enger, der Wärmeeintrag kleiner, die erreichbaren Konturen feiner. Das macht den Unterschied bei Bauteilen, bei denen konventionelles Schneiden schlicht nicht ausreicht:
- Stege und Filigranes: Stege, die beim konventionellen Schneiden aufreißen würden, bleiben beim Laserfeinschneiden erhalten.
- Kantenqualität: Kanten, die sonst nachgefräst oder entgratet werden müssten, kommen sauber von der Anlage.
- Kleinstteile: Bauteile ab wenigen Millimetern Durchmesser mit feinen Details lassen sich kontrolliert schneiden.
- Serientaugliche Dokumentation: Jeder Schnitt wird parametriert und protokolliert. Der Prozess ist bei Folgeaufträgen wiederholbar, ohne Neueinrichtung.
Werkstoffe beim Laserfeinschneiden
Stahl, Edelstahl 1.4301 (304) und 1.4404 (316L), Titan Ti-6Al-4V, Aluminium, Inconel und Kupfer. Weitere Werkstoffe mit besonderen thermischen Eigenschaften qualifizieren wir auf Anfrage.
Laserbohren: wenn mechanisches Bohren nicht mehr weiterkommt
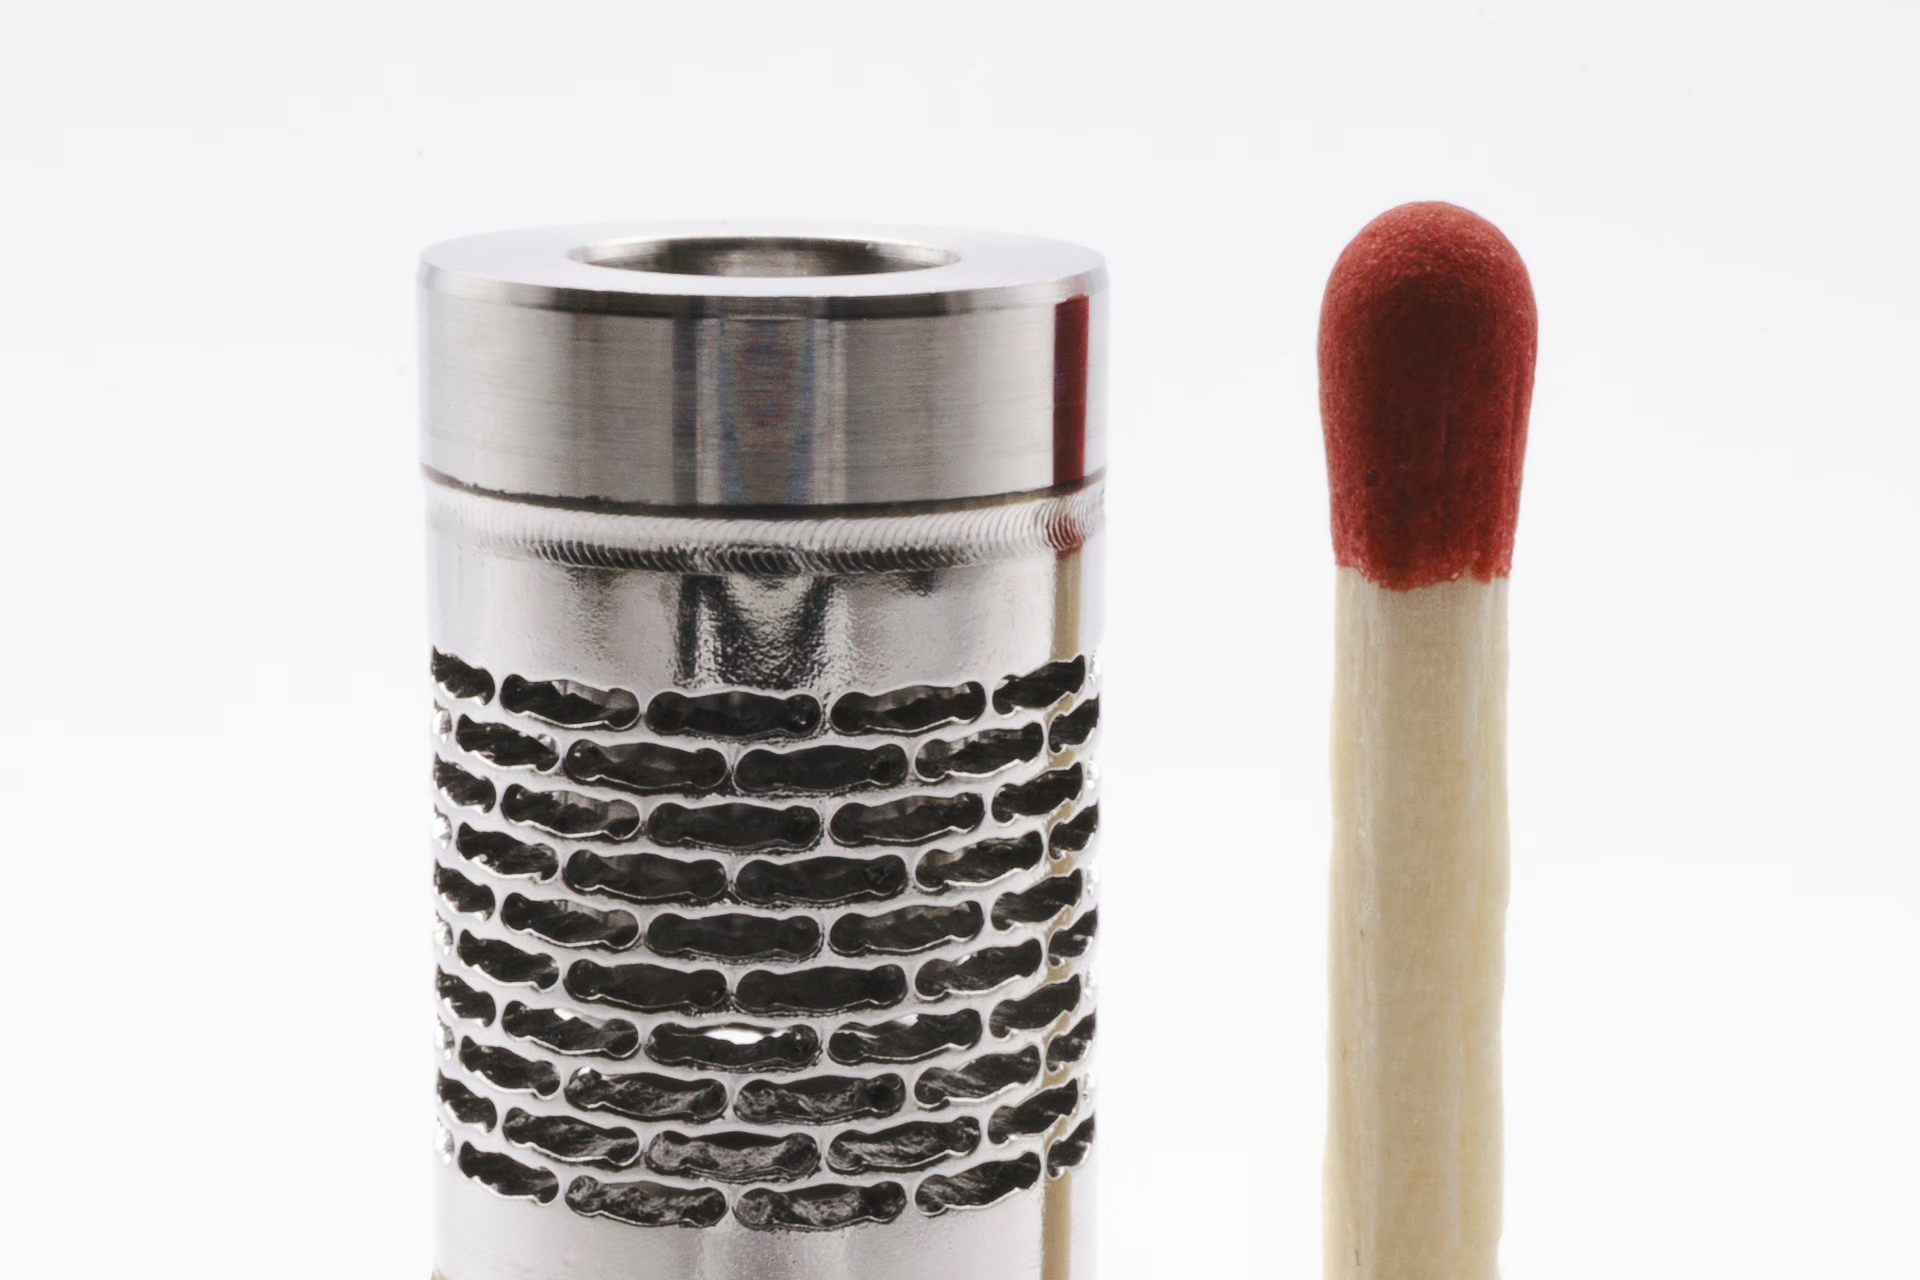
Mechanisches Bohren stößt an klare Grenzen: bei sehr kleinen Durchmessern, bei spröden oder zähharten Werkstoffen wie Keramik und Hartmetall, bei Bohrungen mit hohem Tiefe-zu-Durchmesser-Verhältnis, bei dem konventionelle Werkzeugführung versagt. Hinzu kommen Bohrungsraster mit engen Abständen, die mechanisch nicht mehr zugänglich sind. Der Laser arbeitet berührungslos und werkzeugverschleißfrei. Für diese Aufgaben ist er nicht die Alternative, sondern die einzige sinnvolle Lösung.
Werkstoffe beim Laserbohren
Stahl und Edelstahl, Titan Ti-6Al-4V, Inconel 625 und 718, Keramik und Hartmetall. Titan wird mit Schutzgasführung gebohrt. Bei Keramik und Hartmetall vermeidet der berührungslose Prozess Risse und Ausbrüche, die mechanisches Bohren riskieren würde.
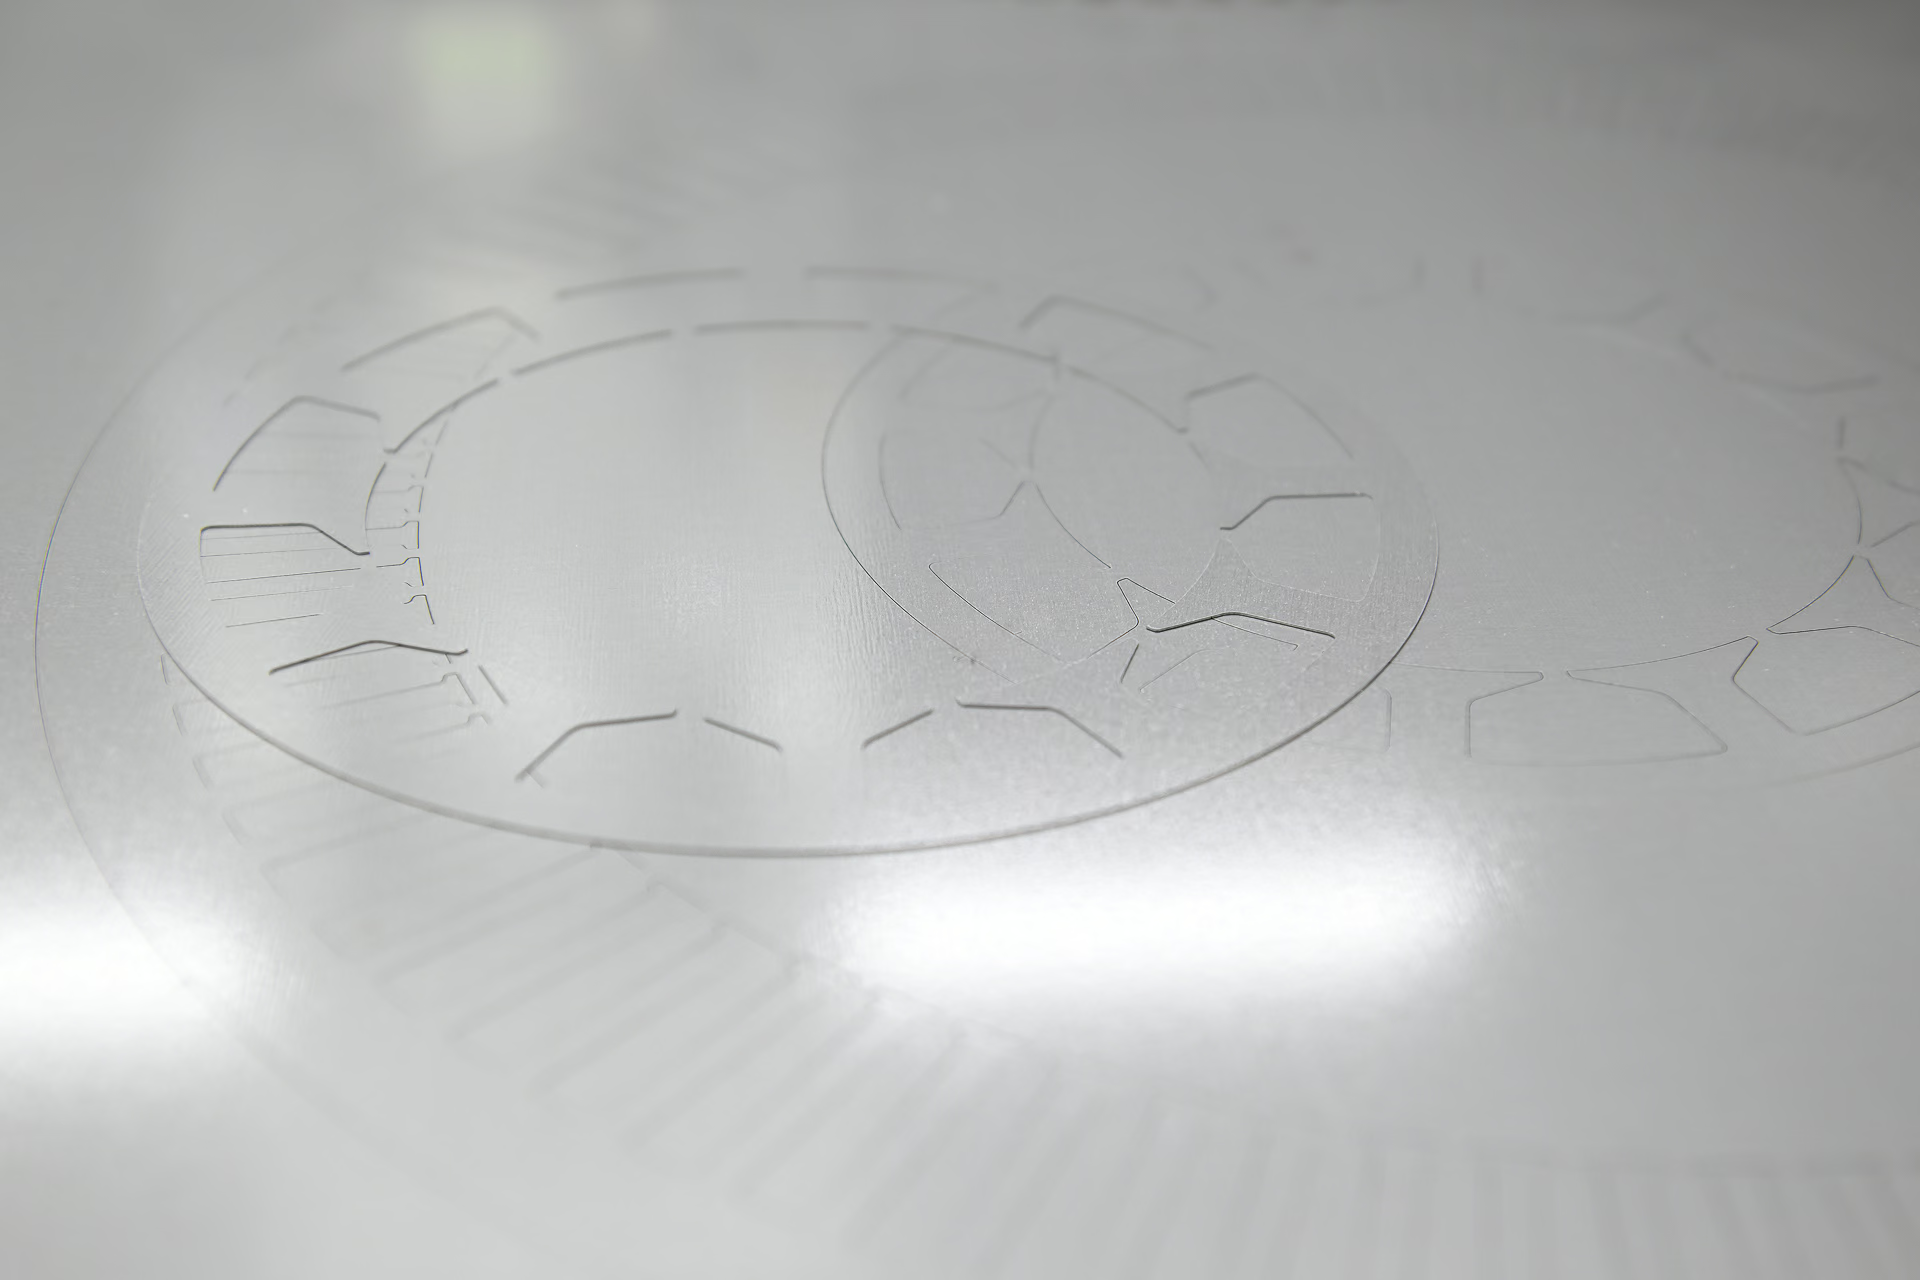
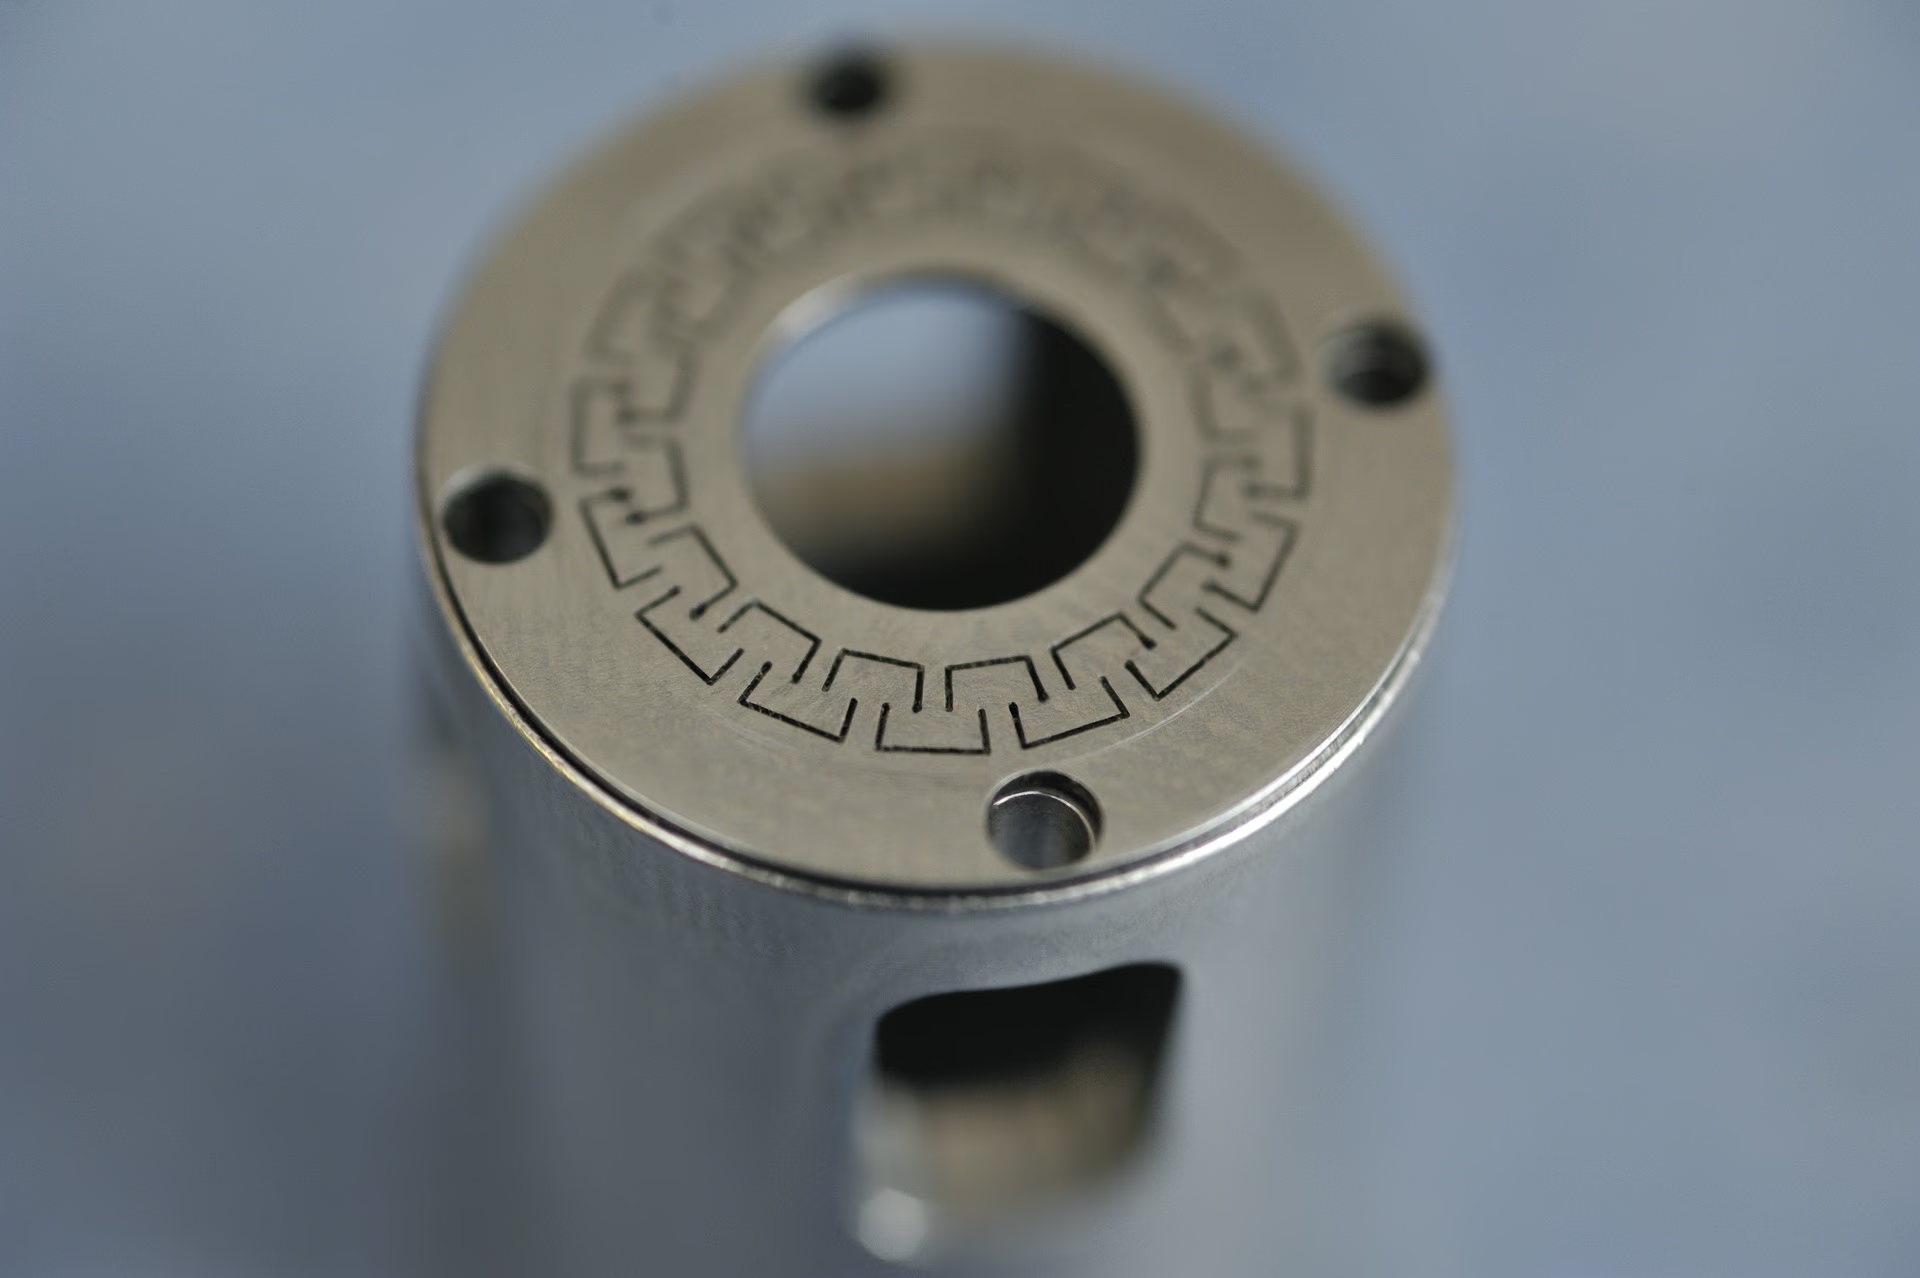
Arbeitsergebnisse von ASKEA Feinmechanik
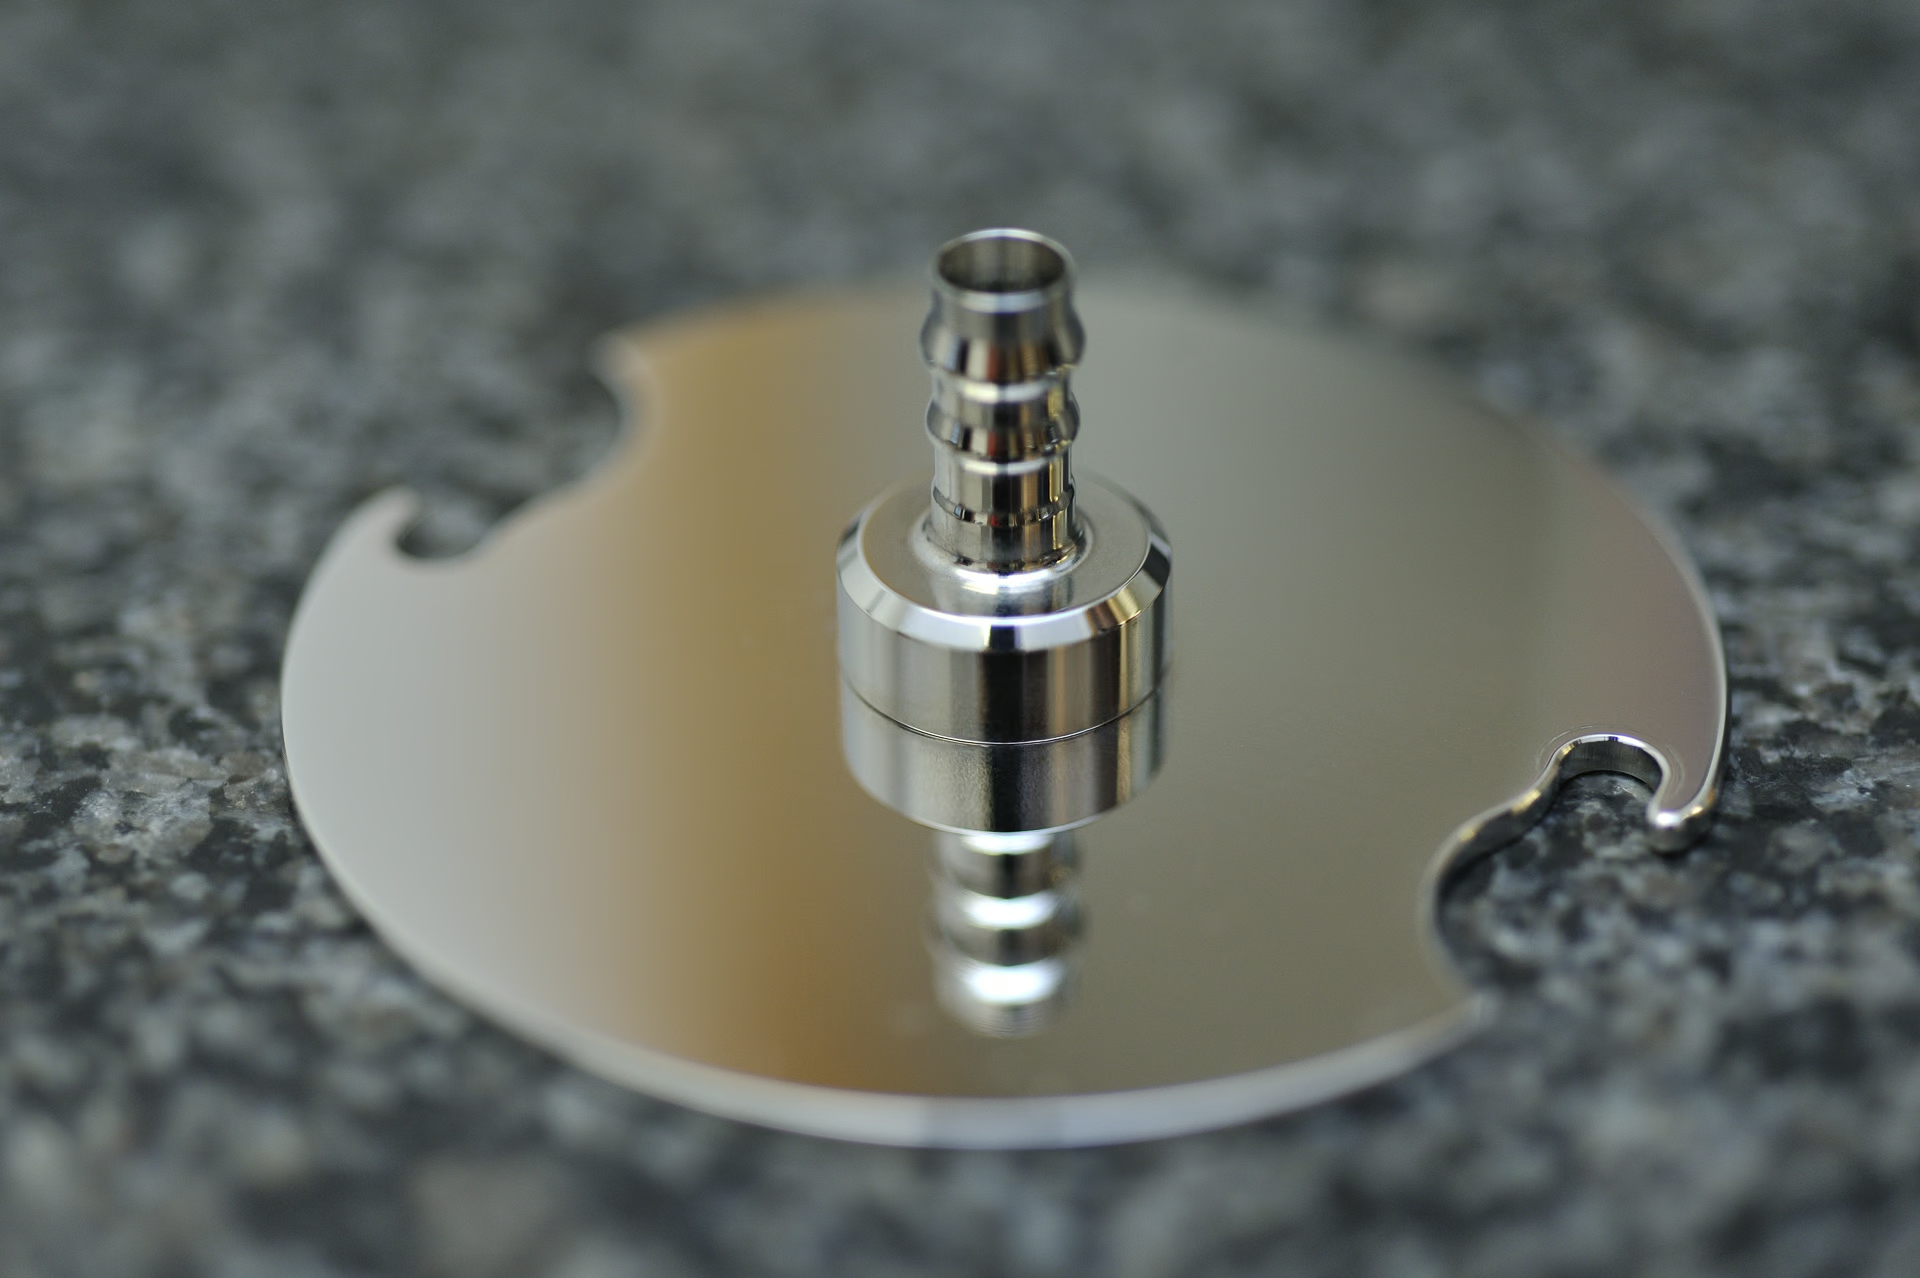
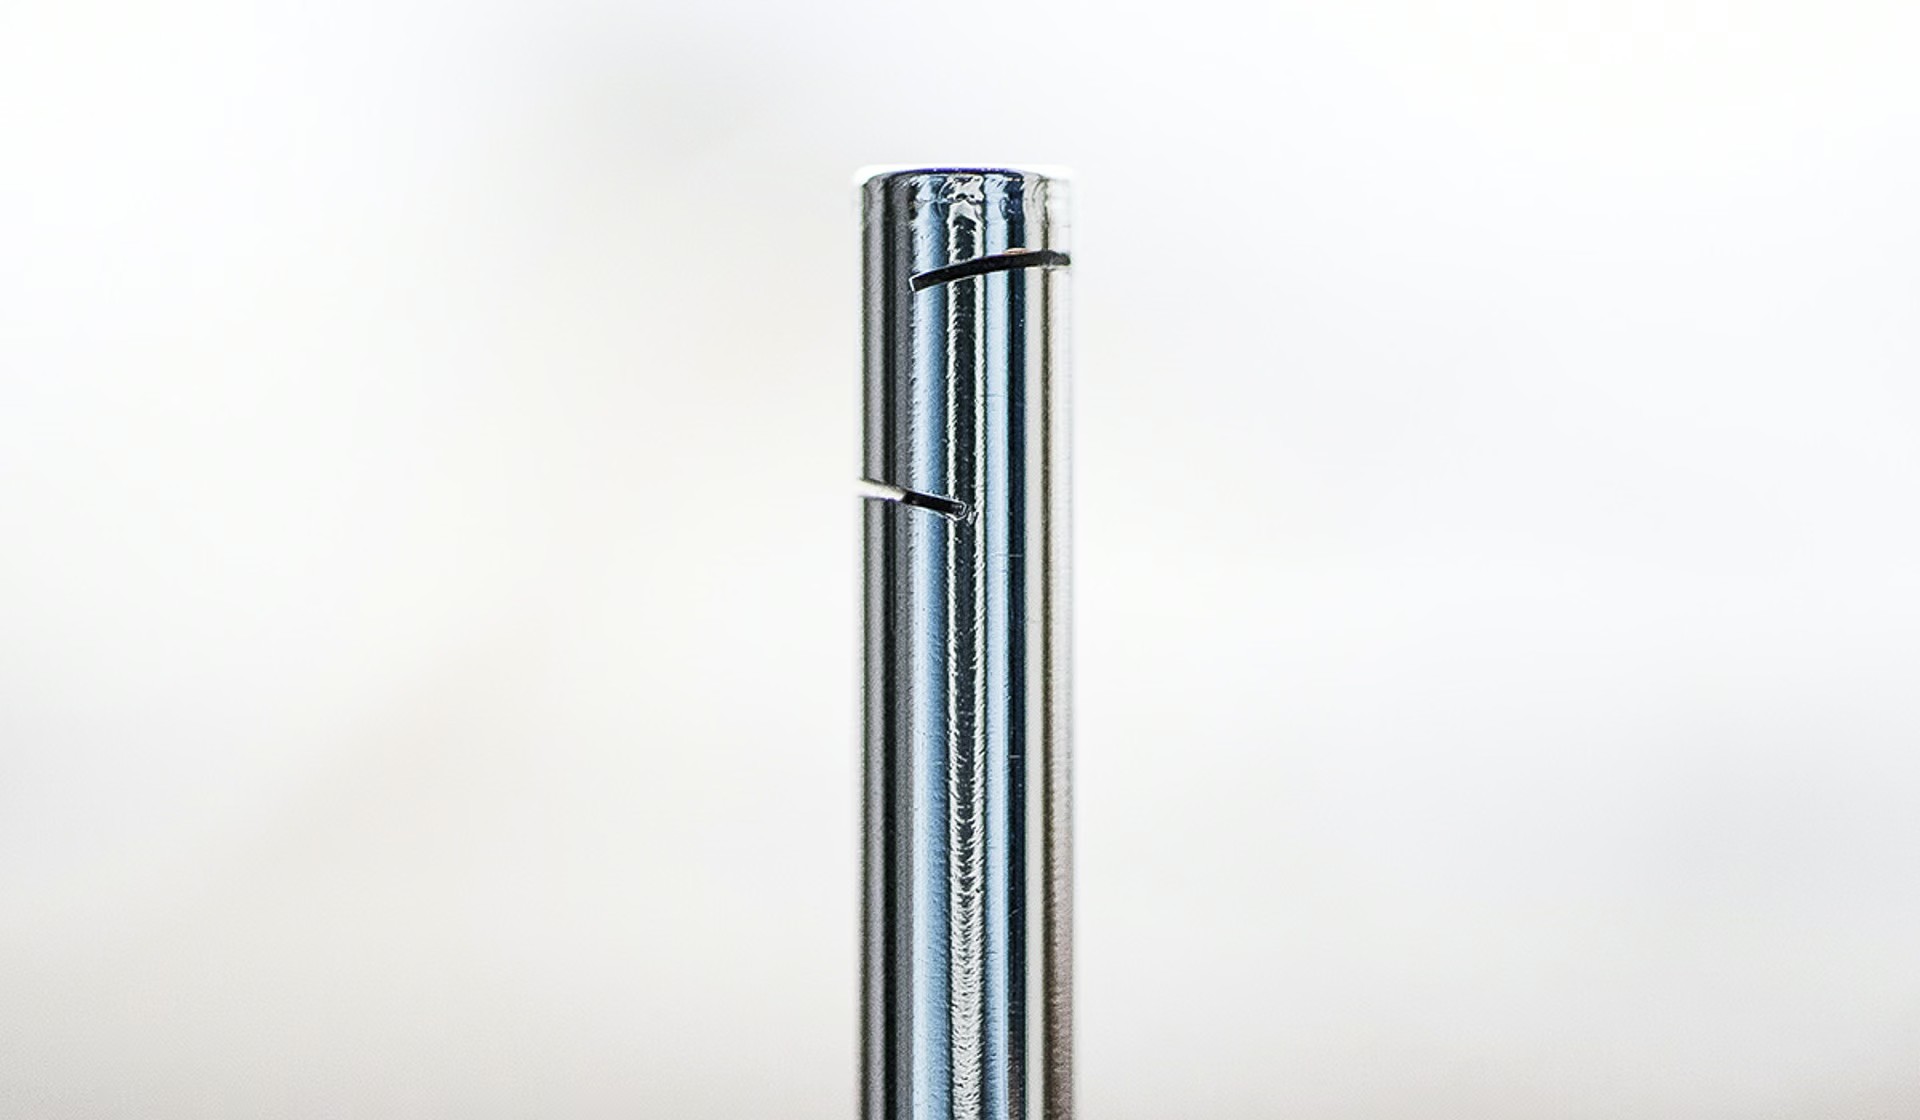
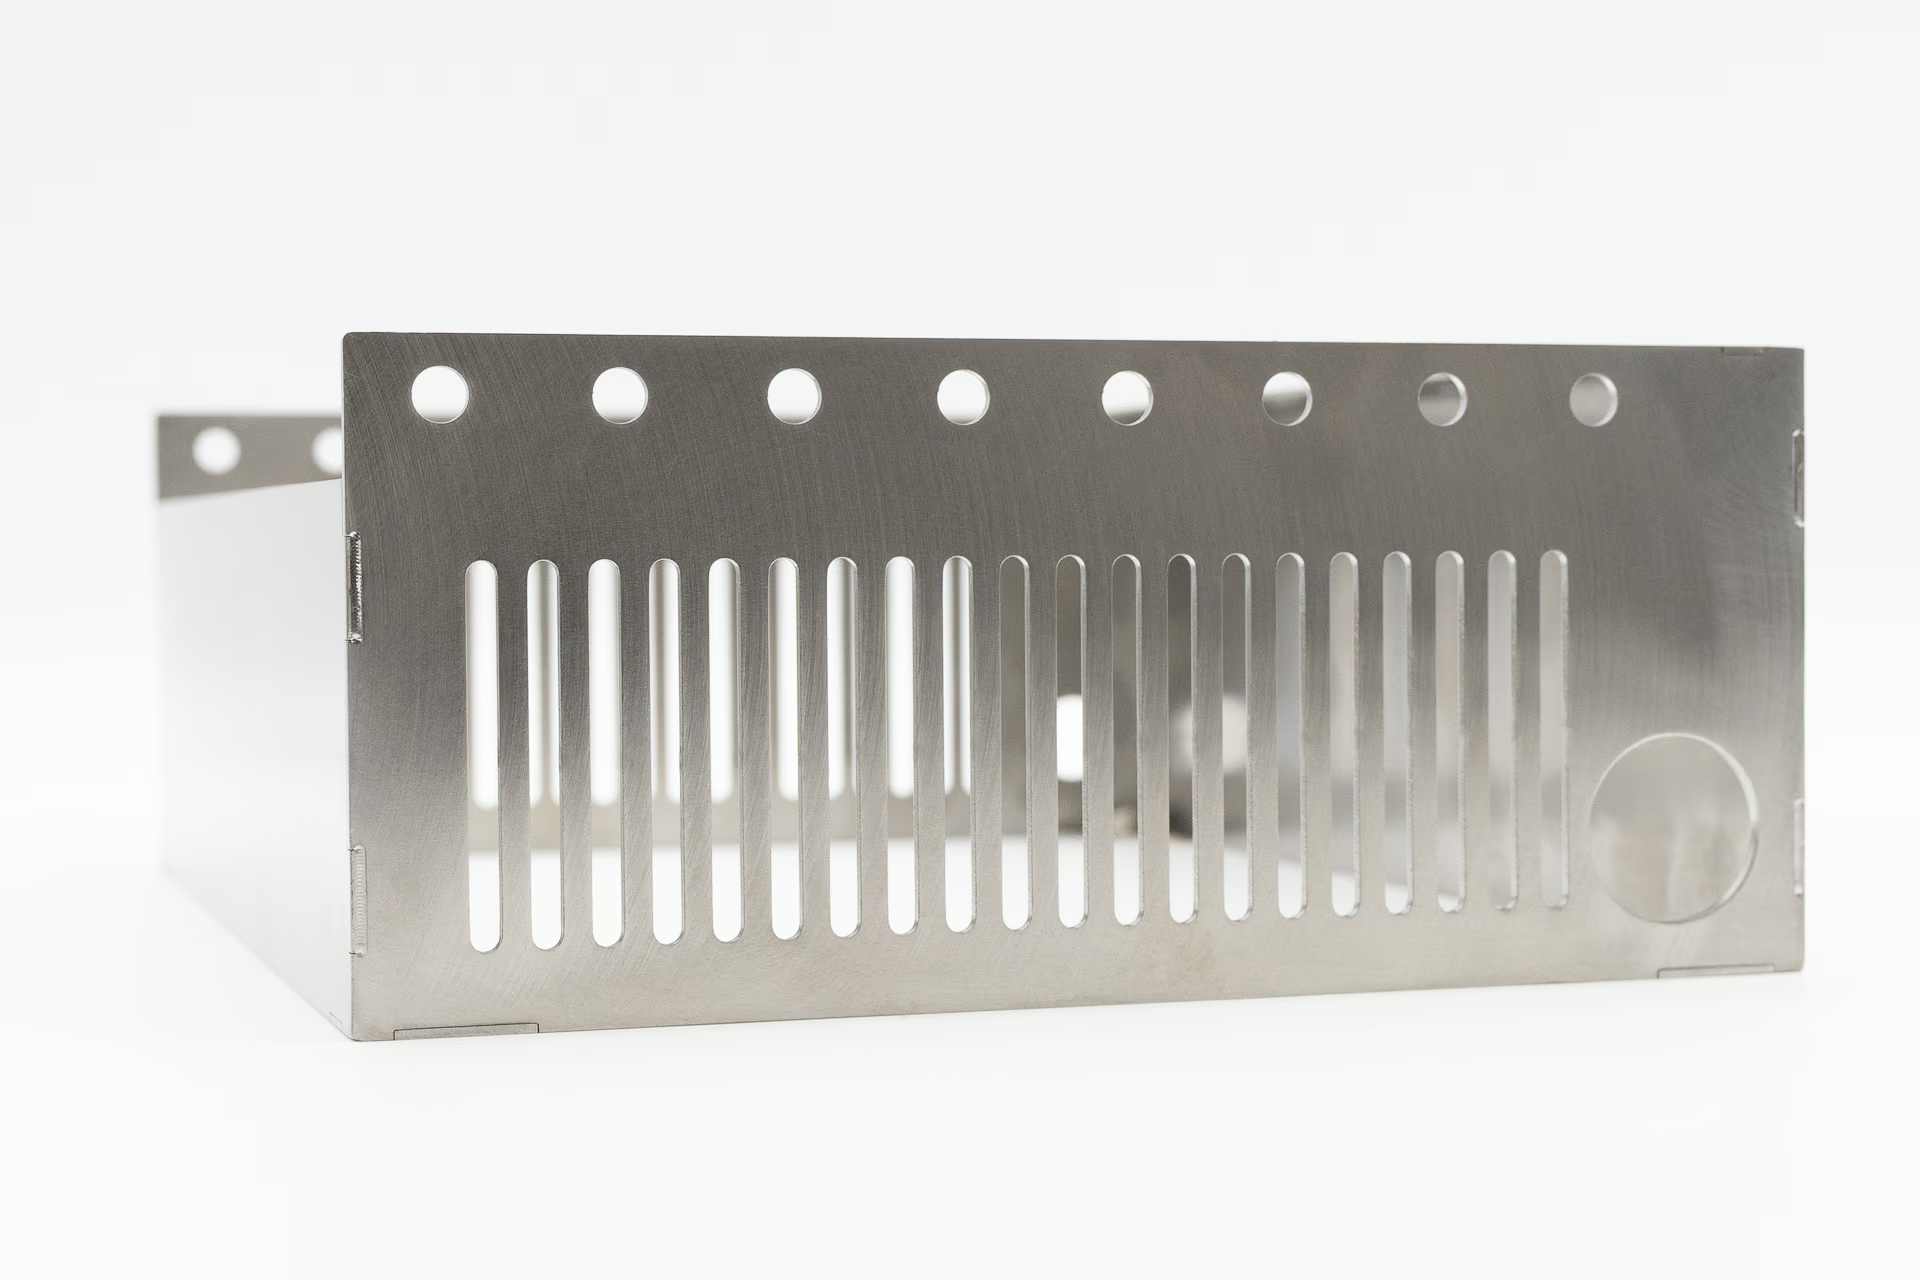
ASKIAS Precision und KIMLA Powercut
ASKEA Feinmechanik schneidet und bohrt auf Anlagen von ASKIAS Lasersysteme, mit Laserquellen von AUXXOS Lasertechnik. Beide sind Schwesterunternehmen in der ASKEA Gruppe. Wenn ein neuer Werkstoff qualifiziert werden muss oder eine Geometrie besondere Anforderungen stellt, ruft ASKEA direkt bei AUXXOS oder ASKIAS an, kein Ticket an einen externen Hersteller, kein Warten auf einen Servicetechniker.
Die ASKIAS Precision ist eine 5-Achs-Simultananlage für Kleinstteile und enge Präzisionskonturen. Schneiden, Schweißen, Bohren und Ablation lassen sich auf derselben Anlage ohne Umspannen kombinieren. Mehrere Bearbeitungsschritte in einer Aufspannung reduzieren Umspannfehler und halten die Toleranzkette kurz. Typische Anwendungen beginnen bei Bauteilen ab 2 bis 5 mm Durchmesser mit feinen Details.
Die KIMLA Powercut steht bei unserem Schwesterunternehmen ASKIAS Lasersysteme in Lauffen am Neckar. Sie ist auf dünne Materialien, Feinblech und größere Formate ausgelegt. Vakuumfixierung auf Wabentischen hält das Material plan, ohne es mechanisch zu verformen. Das ist die richtige Lösung für Elektroblech, Kupferfolie und dünne Edelstahllagen, bei denen mechanische Spannung die Geometrie verändert. Weil ASKIAS zur ASKEA Gruppe gehört, steht diese Kapazität auch ASKEA-Kunden offen.
Vom Schnitt zur Reinraumverpackung
Laserfeinschneiden und Laserbohren sind bei ASKEA selten ein isolierter Schritt. Das Bauteil kann intern ohne Lieferantenwechsel in CNC-Bearbeitung, Laserschweißen oder direkt in die Reinraumkette übergehen.
Jeder Schnitt und jede Bohrung werden messtechnisch erfasst und dokumentiert. Bei Folgeaufträgen wird auf den qualifizierten Parametersatz zurückgegriffen, ohne Neueinrichtung. Für Branchen mit Rückverfolgbarkeitspflicht ist das keine Option, sondern Pflicht.
Ultraschallreinigung, Plasmareinigung, Inspektion unter Reinraumbedingungen und Reinraumverpackung nach Kundenvorgabe laufen intern. Ein Auftrag, eine Qualitätsdokumentation, kein Übergabebruch. Zertifiziert nach ISO 9001:2015.
Unsere Stärken im Laserfeinschneiden & Laserbohren

Prozesskette bis zur Reinraumverpackung

Dokumentiert und reproduzierbar

Kurzer Draht zur Anlagenentwicklung
Wo Laserfeinschneiden und Laserbohren zum Einsatz kommen
Medizintechnik
Wer Kanülen, Mikrofluidikbauteile, Stent-Strukturen oder miniaturisierte Instrumente fertigen lässt, braucht einen berührungslosen Prozess, der Werkzeugkontamination ausschließt und direkt in eine lückenlose Reinigungskette übergeht. Bei ASKEA schließen Ultraschallreinigung, Plasmareinigung und Reinraumverpackung intern direkt an. Titan Ti-6Al-4V und Edelstahl 316L werden auf engste Konturtoleranzen geschnitten und gebohrt.
Luft- und Raumfahrt
Wer Kühlbohrungsraster in Turbinenschaufeln oder Brennkammerkomponenten aus Inconel 625 und 718 benötigt, braucht qualifizierte Prozessparameter und vollständige Qualitätsdokumentation als Voraussetzung für die Lieferantenqualifizierung. Titan wird ausschließlich unter Argon-Schutzgas bearbeitet. ISO 9001:2015 ist die nachgewiesene Grundlage.
Messtechnik und Optik
Wer Blenden, Trägerplatten, Kalibrierdüsen oder Referenzkörper aus Edelstahl und Keramik mit sauberen Eintrittskanten und engen Formtoleranzen braucht, findet im Trepanieren das richtige Verfahren für Rundheit und Kantenqualität. Dokumentation ist fester Bestandteil jedes Auftrags, nicht Sonderoption.
Maschinenbau und Automotive
Wer Einspritzdüsen, Hydraulikkomponenten oder Elektroblech für Rotor- und Statorpakete fertigen lässt, profitiert davon, dass Schneiden und Bohren intern stattfinden: Bohrungsparameter und Bauteilgeometrie werden aufeinander abgestimmt, ohne Übergabe an einen weiteren Lieferanten. Feinblech-Komponenten in größeren Formaten übernimmt die KIMLA Powercut bei ASKIAS in Lauffen.
Elektronik und Halbleitertechnik
Wer Sensorgehäuse, Mikrostrukturen oder Kleinstbauteile mit engen Geometrietoleranzen fertigen lässt, braucht ein Verfahren ohne mechanischen Druck auf das Bauteil. Laserfeinschneiden erzeugt saubere Konturen, und wo Reinheit gefordert ist, geht das fertige Teil direkt in die interne Reinraum-Prozesskette über.
Jetzt anfragen bei ASKEA Feinmechanik!